Wat een goed gesneden ventilator onderscheidt van een arme
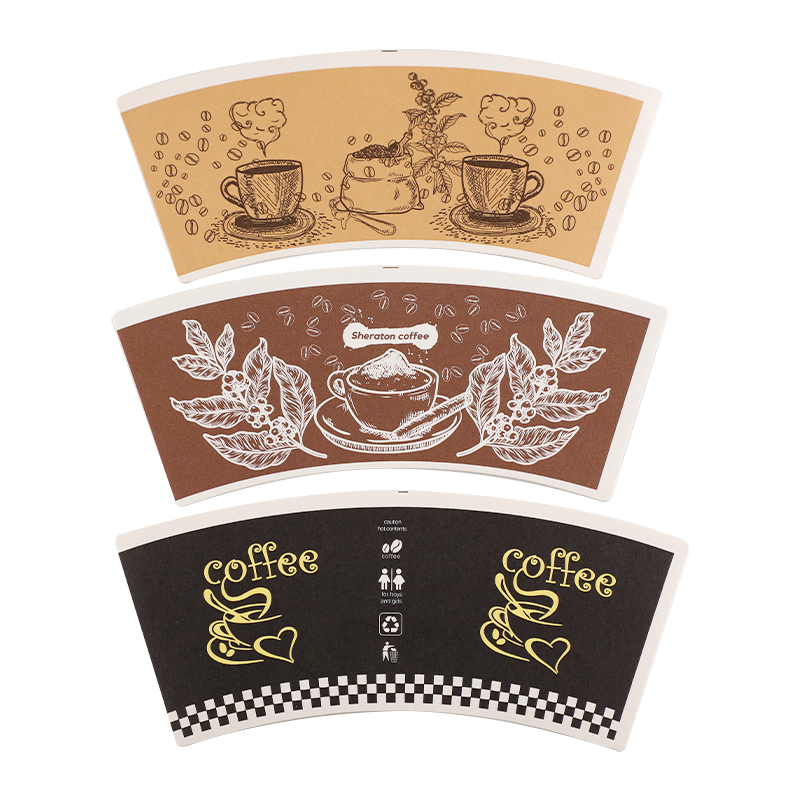
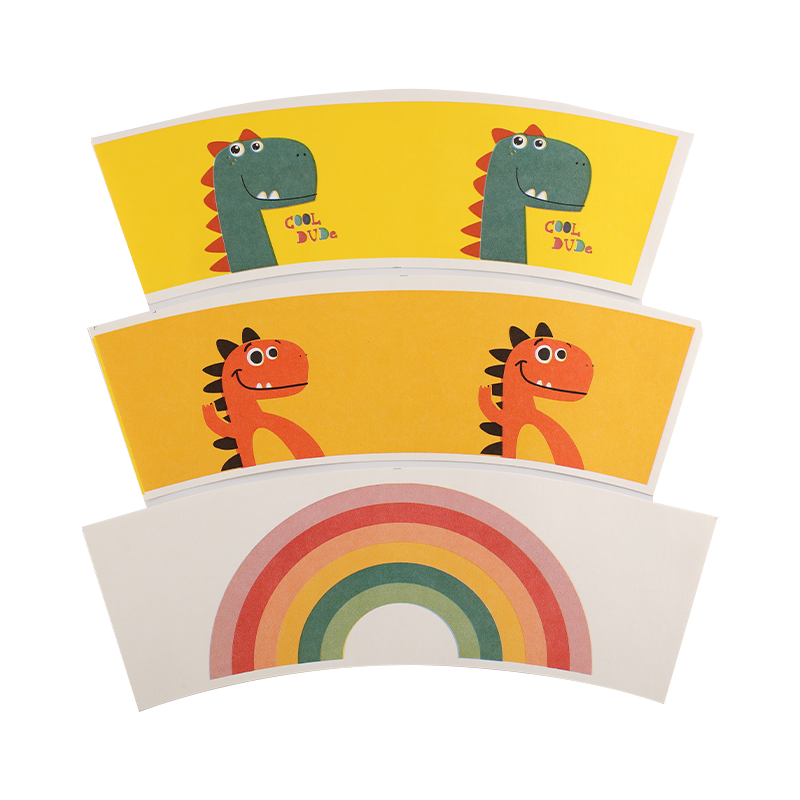
Een papieren bekerwaaier is de voorgesneden, voorbedrukte blanco die zich rond de zijwand van een afgewerkte beker wikkelt. De kwaliteit ervan wordt grotendeels bepaald in de stansfase. Maatnauwkeurigheid — doorgaans beperkt tot ±0,2 mm op kritieke randen — is de allerbelangrijkste factor voor soepele, lekvrije naden op geautomatiseerde bekervormmachines. Zelfs een kleine afwijking in de booghoek of het overlappingsgebied van de naad veroorzaakt een verkeerde uitlijning tijdens het vormen op hoge snelheid, wat leidt tot scheve zijnaden en een hoger afkeurpercentage.
Randkwaliteit is even belangrijk. Schone, braamvrije sneden voorkomen dat vezels loskomen tijdens het heatsealen, wat de voornaamste oorzaak is van microscopisch kleine openingen langs de zijnaad. Leveranciers die versleten of slecht onderhouden matrijzen gebruiken, produceren ventilatoren met rafelige randen die er op het oog acceptabel uitzien, maar falen onder vul-en-afdichtingsomstandigheden.
Enkelwandig versus dubbelwandig ventilatorontwerp
Enkelwandig ventilatoren van papieren bekers zijn de industriestandaard voor koude dranken en warme dranken die kort bewaard kunnen worden. De wanddikte wordt doorgaans volledig bepaald door het gramgewicht van het basispapier 170–230 g/m² . Voor dubbelwandige cups zijn twee afzonderlijke ventilatorbladen nodig - een binnenventilator en een gegolfde of gladde buitenhoes - die tijdens het vormen worden samengevoegd om een luchtspleet te creëren die thermische isolatie biedt zonder een afzonderlijke kartonnen hoes.
Voor foodservice-exploitanten die kosten willen besparen op hot-cup-formaten, is het specificeren van een zwaardere enkelwandige ventilator (210-230 g/m²) met een ventilator met geribbelde buitenhuls vaak voordeliger dan een volledig dubbelwandige constructie, terwijl toch voldoende handcomfort wordt bereikt.
Afdrukken op waaierblanks: Flexo versus offset
De meeste papieren bekerwaaiers worden vóór het stansen bedrukt, hetzij door flexografische of offsetlithografische methoden. De keuze heeft invloed op zowel de kosten als de uitvoerkwaliteit:
- Flexodruk is sneller en beter geschikt voor grote oplages met effen kleurblokken en eenvoudige merkafbeeldingen. De inktkosten zijn lager en het proces gaat goed om met het licht absorberende oppervlak van PE-gecoat papier.
- Offsetdruk levert scherpere halftonen en fijnere details – de voorkeur wanneer beelden van fotokwaliteit of een strakke kleurregistratie vereist zijn. Offsetinkten moeten echter worden gecontroleerd op naleving van voedselcontact, omdat migratie door het papieren substraat een reëel risico is bij hoge temperaturen.
Ongeacht de methode moeten inkten en coatings die op de voedselcontactzijde worden aangebracht, voldoen aan de toepasselijke wettelijke normen. Voor exportmarkten betekent dit doorgaans: FDA 21 CFR of EU 10/2011 conformiteitsdocumentatie van de inktleverancier.
Opslag en vochtigheidsregeling voor ventilatorblanks
Waaierblanks zijn vochtgevoeliger dan ruwe rollen, omdat de snijranden de papiervezels rechtstreeks blootstellen aan de luchtvochtigheid van de omgeving. Converters en bekervormende planten moeten worden opgeslagen ventilatoren van papieren bekers onder omstandigheden van 45–65% relatieve luchtvochtigheid en 18–25°C . Stapels die worden blootgesteld aan een hoge luchtvochtigheid absorberen vocht ongelijkmatig, waardoor de randen sneller uitzetten dan het midden – een defect dat bekend staat als golvende randen – waardoor de ventilatoraanvoermechanismen vastlopen en machine-uitval ontstaat.
De ventilatoren moeten in hun originele verpakking worden bewaard totdat ze in de trechter van de vormmachine worden geladen. Het laten draaien van ventilatoren die zijn geopend en een nacht in een vochtig magazijn hebben gestaan, is een veel voorkomende maar vermijdbare bron van inefficiëntie van de vormlijn.
Duurzame ventilatoropties winnen aan populariteit
Koperdruk en wetgeving inzake uitgebreide producentenverantwoordelijkheid in de EU en delen van Azië versnellen de verschuiving van PE-gecoate ventilatoren naar recycleerbare of composteerbare alternatieven. De twee commercieel meest haalbare opties zijn momenteel:
- PLA-gecoate ventilatoren — bioplastic coating afgeleid van maïszetmeel; industrieel composteerbaar en geaccepteerd in de meeste papierrecyclingstromen wanneer het coatinggewicht onder de 10 g/m2 blijft.
- Waterige ventilatoren met barrièrecoating — dispersiecoatings op waterbasis die koude dranken voldoende vochtbestendig maken en toch volledig herpulpbaar blijven in standaard recyclingfaciliteiten.
Beide alternatieven vereisen temperatuuraanpassingen van de vormmachine in vergelijking met conventionele PE-ventilatoren. Verwerkers moeten dus technische vormparameters opvragen bij hun materiaalleverancier voordat ze halverwege de productie van kwaliteit wisselen.