Hoe papieren rietjes worden gemaakt: het spiraalvormige wikkelproces en het effect ervan op de prestaties
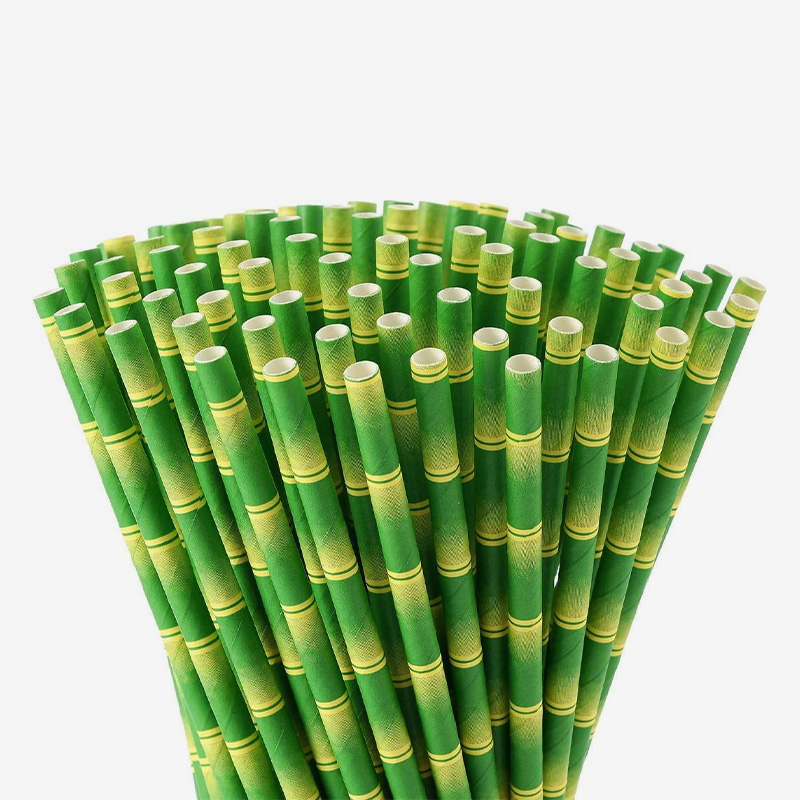
De structurele integriteit van een papier stro — de weerstand tegen verzachting, het vermogen om onder zuiging een cirkelvormige doorsnede te behouden en de algehele duurzaamheid bij contact met vloeistof — wordt voornamelijk bepaald door de constructiemethode en niet alleen door de gebruikte papiersoort. De dominante productiemethode voor commerciële papieren rietjes is spiraalwikkeling, en het begrijpen van dit proces verklaart veel van de prestatiekenmerken die operators en consumenten tijdens het gebruik waarnemen.
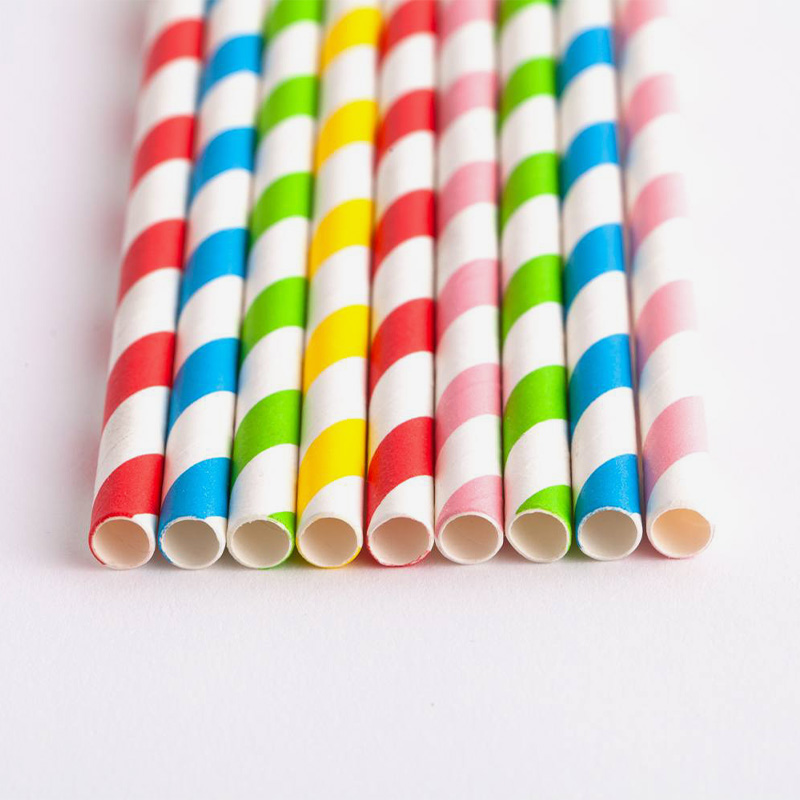
Bij spiraalvormig wikkelen worden twee of meer doorlopende stroken voedselveilig papier spiraalvormig rond een doorn gewikkeld onder een gedefinieerde steekhoek, waarbij elke laag verschoven is ten opzichte van de vorige, zodat de naadlijnen van aangrenzende lagen niet op één lijn liggen. Een voedselveilige lijm – meestal op waterbasis en voldoet aan de regelgeving voor materialen die met voedsel in contact komen – verbindt de lagen met elkaar terwijl ze worden opgewonden. De resulterende buis heeft een wandstructuur waarbij de papiervezels van elke laag onder afwisselende hoeken ten opzichte van de stro-as lopen, waardoor het afgewerkte rietje aanzienlijk beter bestand is tegen radiale compressie (verpletteren onder vingerdruk of zuiging) dan een recht gewikkelde constructie waarbij alle vezeloriëntaties evenwijdig zijn. De meeste commerciële papieren rietjes gebruiken drie tot vier papierlagen in hun wandconstructie, waarbij de totale wanddikte doorgaans varieert van 0,45 mm tot 0,65 mm, afhankelijk van de toepassing.
Het aantal lagen en het papiergewicht per laag zijn de belangrijkste variabelen die zowel het behoud van de natte sterkte als de wandstijfheid bepalen. Een drielaags rietje met 60 g/m² papier per laag zal andere prestatiekenmerken hebben dan een vierlaags rietje met 45 g/m² papier per laag, zelfs als het totale wandgewicht vergelijkbaar is – omdat het extra aantal lagen meer lijmverbindingen creëert, die aanzienlijk bijdragen aan de natte stijfheid. Bij Hangzhou Renmin Eco-tech worden de basispapierrollen die we voor strotoepassingen produceren vervaardigd met gecontroleerde dikte- en vochtgehaltetoleranties, omdat maatconsistentie op papiersubstraatniveau essentieel is voor het behoud van de wikkelgeometrie en de kwaliteit van de binding tijdens productieruns op hoge snelheid.
Behoud van natte sterkte in papieren rietjes: wat het betekent en hoe het wordt bereikt
Het behoud van de natte sterkte is de allerbelangrijkste functionele eigenschap van een papieren rietje, en het is de eigenschap die het meest direct bepaalt of een rietje bruikbaar blijft gedurende de beoogde duur van een drankje of binnen enkele minuten slap en onaangenaam wordt. Ondanks het commerciële belang ervan, wordt de natte sterkte van papieren rietjes bereikt via verschillende mechanismen, en kopers die deze mechanismen begrijpen, kunnen preciezere vragen stellen bij het evalueren van de specificaties van het rietje.
Natsterktemiddelen in het papiersubstraat
Standaardpapier verliest het grootste deel van zijn droge sterkte als het wordt bevochtigd, omdat water de waterstofbruggen tussen cellulosevezels verstoort die het papier zijn stijfheid geven. Natsterktemiddelen – chemische additieven die tijdens de productie in het papier worden verwerkt – creëren covalente of ionische verknopingen tussen vezeloppervlakken die blijven bestaan als het papier nat is. De meest gebruikte natsterktemiddelen voor papiertoepassingen die in contact komen met voedsel zijn polyamidoamine-epichloorhydrine (PAE) harsen, die covalente ester- en amidebindingen vormen met cellulosehydroxylgroepen die stabiel zijn in water. Met PAE behandeld papier behoudt 20–40% van zijn droge treksterkte wanneer het volledig verzadigd is, vergeleken met 3–8% voor onbehandeld papier. Voor toepassingen met papierstro is een basispapier met een PAE-natsterktebehandeling in wezen de minimale specificatie voor acceptabele prestaties tijdens gebruik; onbehandelde papieren rietjes beginnen binnen 5-10 minuten na contact met vloeistof zacht te worden, ongeacht de wanddikte.
Bijdrage van lijm aan natte stijfheid
De tussenlaaglijm in een spiraalvormig gewikkeld papieren rietje draagt onafhankelijk bij aan de natte stijfheid. Kleefstoffen op waterbasis die uitharden tot een waterbestendige film – in plaats van na het drogen wateroplosbaar te blijven – behouden hun hechtingsfunctie wanneer de strowand van buitenaf bevochtigd wordt of door vochtmigratie door de muur. Kleefsystemen die na uitharding watergevoelig blijven, zorgen voor delaminatie tussen de lagen wanneer het rietje langdurig in contact komt met vloeistof, waardoor de strowand in afzonderlijke lagen uiteenvalt en instort. De specificatie van een waterbestendig lijmsysteem, gecombineerd met een natsterkte-behandeld basispapier, zorgt voor synergetische natte prestaties die aanzienlijk hoger zijn dan wat beide eigenschappen alleen zouden opleveren.
Opties voor oppervlaktecoating
Sommigen papier stro constructies bevatten een dunne voedselveilige coating op het binnenoppervlak van de boring – het oppervlak dat in direct contact staat met de drank – om de snelheid van vochtopname in de papierwand te verminderen. Voor dit doel zijn wascoatings en dunne PE-coatings gebruikt, hoewel PE-gecoate binnenoppervlakken de volledige biologische afbreekbaarheid van het rietje in gevaar brengen en steeds vaker worden vermeden op markten waar certificering van composteerbaarheid vereist is. Op water gebaseerde barrièrecoatings afgeleid van zetmeel, cellulosederivaten of polyvinylalcohol (PVA) kunnen een betekenisvolle verbetering van de vochtbestendigheid bieden terwijl de composteerbaarheid behouden blijft, maar hun prestaties bij langdurig contact met warme dranken zijn beperkter dan die van PE en vereisen zorgvuldige specificatie voor de beoogde toepassing.
Diameter- en lengtespecificaties voor papieren rietjes: afmetingen afstemmen op dranktoepassing
Papieren rietjes zijn geen one-size-fits-all product, en het selecteren van de juiste diameter en lengte voor een specifieke dranktoepassing heeft invloed op zowel de functionele prestaties als de consumentenervaring. Het bereik van commerciële stro-afmetingen is breder dan veel kopers zich realiseren, en de functionele logica achter de keuze van de afmetingen is gebaseerd op vloeistofdynamica en praktische gebruiksergonomie.
De binnendiameter van de boring is de belangrijkste bepalende factor voor de stroomsnelheid. Bij een gegeven zuigdruk schaalt de stroomsnelheid door een rietje met de vierde macht van de binnenstraal - dit is de Hagen-Poiseuille-relatie voor laminaire stroming in buizen. In de praktijk betekent dit dat een rietje met een binnendiameter van 8 mm ongeveer driemaal het stroomvolume per eenheid zuigkracht levert vergeleken met een rietje van 6 mm. Dunne dranken zoals water, sap en ijsthee stromen goed door papieren rietjes met een diameter van 6-8 mm. Dikke dranken – milkshakes, smoothies, bubbelthee met tapiocaparels, dikke fruitmengsels – vereisen grotere boordiameters van 10-12 mm om vaste insluitsels door te laten zonder verstopping en om de zuigkracht te verminderen die nodig is om dikke vloeistof door het rietje te zuigen. Het gebruik van een standaard rietje van 6 mm voor bubble tea is een veel voorkomende specificatiefout die een frustrerende consumentenervaring oplevert, ongeacht de materiaalkwaliteit van het rietje.
| Binnendiameter | Typische lengte | Primaire toepassing |
| 5–6 mm | 150–180 mm | Cocktails, water, sap, dranken op basis van espresso |
| 7–8 mm | 195–210 mm | Standaard koude dranken, ijskoffie, limonade |
| 10–12 mm | 210–230 mm | Bubble tea, smoothies, milkshakes, dikke melanges |
| 6–8 mm | 240–260 mm | Hoge kopjes, glazen potten, extra grote afhaalformaten |
De lengte van het rietje moet worden gespecificeerd in verhouding tot de hoogte van de beker of het vat, plus een functionele verlenging boven de rand. Een rietje dat gelijk met of onder de rand van de beker zit, dwingt de consument om de beker te kantelen om te drinken – een onaanvaardbaar ergonomisch resultaat voor warme dranken en een morsingsrisico voor koude dranken. De conventionele regel is dat het rietje 20-30 mm boven de rand van de beker moet uitsteken wanneer het in de bodem van de beker wordt gestoken. Operators die meerdere cupmaten gebruiken, zouden moeten overwegen om twee rietjeslengtes op voorraad te hebben – een standaard en een lange – om zonder compromissen tegemoet te komen aan hun cupassortiment.