Mechanica voor montage van deksel tot cup: waarom maattolerantie belangrijker is dan materiaal
Of een deksel nu van plastic of van papier is, de meest kritische prestatievariabele in elk deksel-en-beker-systeem is de maatvoering: de precisie waarmee het binnenprofiel van het deksel in contact komt met de randgeometrie van de beker. Een deksel dat slecht past, zal lekken, loskomen tijdens het transport of overmatige kracht nodig hebben om op zijn plaats te komen, ongeacht hoe goed het dekselmateriaal zelf presteert. Door de werking van de dekselmontage te begrijpen, kunnen kopers de veelgemaakte fout vermijden om deksels en bekers van verschillende leveranciers te kopen zonder de dimensionale compatibiliteit te verifiëren.
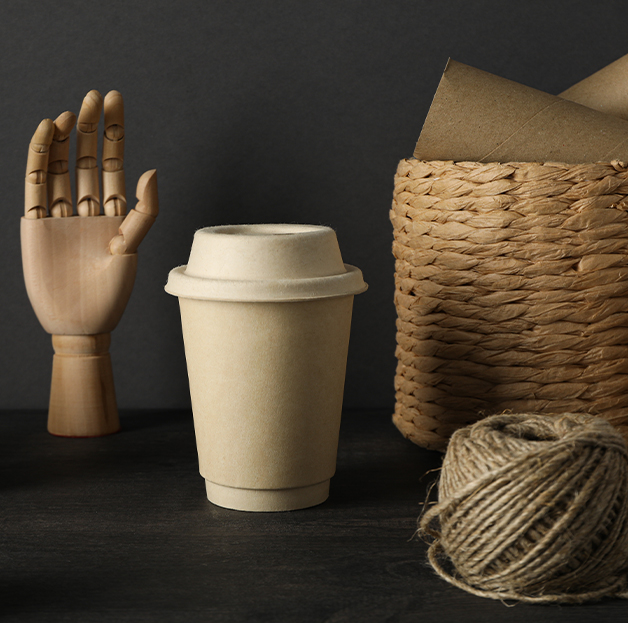
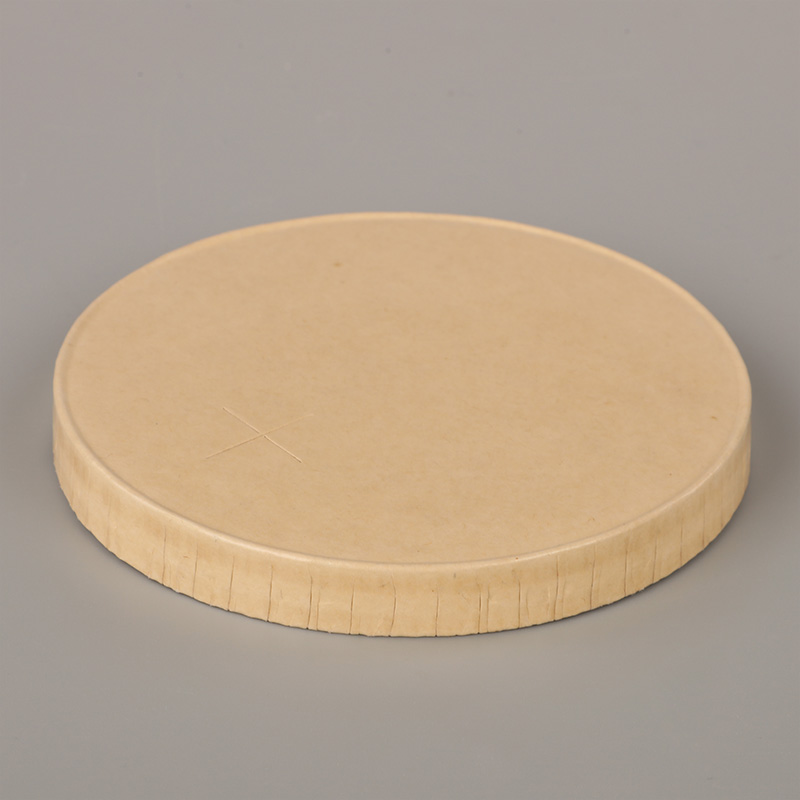
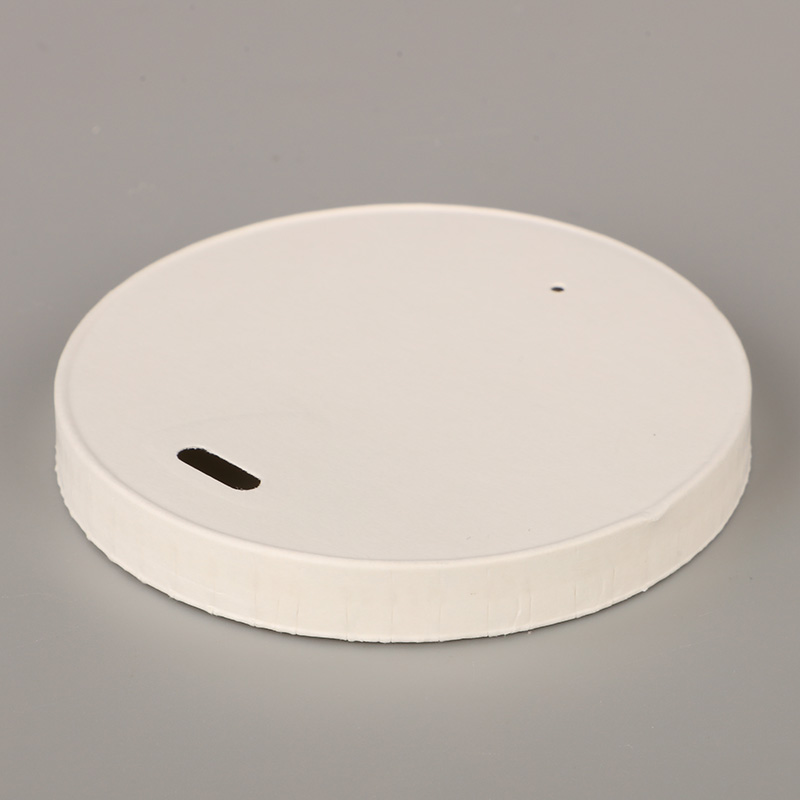
Plastic en papieren deksels montage bereiken via een ander mechanisme. In plaats van een kliksluiting gebruiken de meeste papieren deksels een perspassing- of wrijvingspassingbenadering waarbij een gevormde papieren rok een continue omtrekscontactdruk tegen de rand van de beker creëert. Het lagere elastische herstel van het papier in vergelijking met PP betekent dat papieren deksels meer afhankelijk zijn van nauwkeurige maatvoering en minder van materiaalterugvering om contact te behouden. Dit maakt de montage van een papieren deksel gevoeliger voor variaties in de diameter van de bekerrand - een bekerrand die 0,5 mm groter is dan nominaal als gevolg van slijtage van het vormgereedschap kan ervoor zorgen dat een papieren deksel losjes past, terwijl een PP-deksel op dezelfde beker dit zou compenseren door zijn elastische doorbuiging. Bij Hangzhou Renmin Eco-tech werken we samen met onze klanten om specificaties voor papieren deksels te leveren die zijn afgestemd op de exacte randprofielen van hun bekerontwerpen, in plaats van algemene maattoleranties toe te passen.
Plastic deksels van PP versus PLA: materiaaleigenschappen die de prestaties in de praktijk beïnvloeden
Zowel PP als PLA worden gebruikt in plastic deksels van voedselkwaliteit voor wegwerpbekers, en hoewel ze er in afgewerkte vorm visueel hetzelfde uit kunnen zien, verschillen hun materiaaleigenschappen op manieren die directe gevolgen hebben voor de prestaties in specifieke drank- en milieucontexten. Om daartussen te kiezen is meer nodig dan een duurzaamheidsvoorkeur; het vereist inzicht in hoe elk materiaal zich gedraagt onder de feitelijke gebruiksomstandigheden van de beoogde toepassing.
Thermische prestaties onder omstandigheden van warme dranken
PP-kunststof deksels hebben een warmtebuigtemperatuur van ongeveer 100–115°C, afhankelijk van de kwaliteit, waardoor ze volledig geschikt zijn voor warme dranken geserveerd op 70–85°C – het typische serveertemperatuurbereik voor dranken op basis van espresso, thee en warme chocolademelk. PLA-kunststof deksels hebben in hun standaard amorfe vorm een warmteafbuigingstemperatuur van slechts 55–60°C, wat betekent dat ze zachter worden, vervormen en mogelijk hun afdichting verliezen bij gebruik met warme dranken. Dit is geen marginaal verschil; een standaard PLA-deksel op vers gezette koffie van 80°C begint binnen enkele seconden na contact te vervormen. Alleen gekristalliseerd PLA (CPLA), dat de warmteafbuigingstemperatuur door een gecontroleerd gloeiproces tot ongeveer 85–90 °C verhoogt, is geschikt als dekselmateriaal voor warme dranken. Kopers die PLA-deksels voor toepassingen met warme dranken specificeren, moeten expliciet bevestigen dat het product is vervaardigd uit CPLA in plaats van standaard amorf PLA.
Duidelijkheid en consumentenervaring
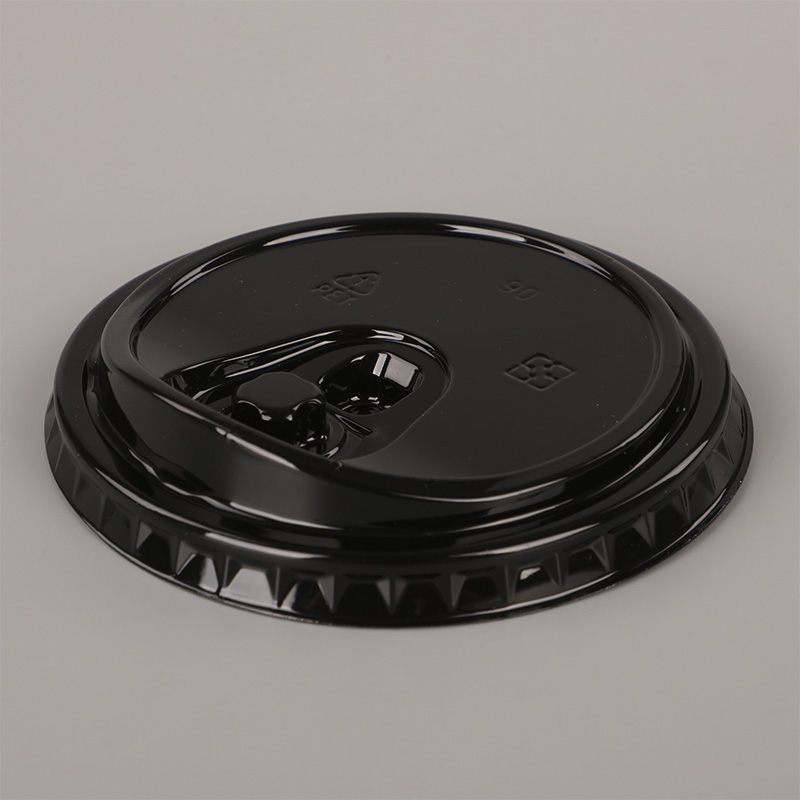
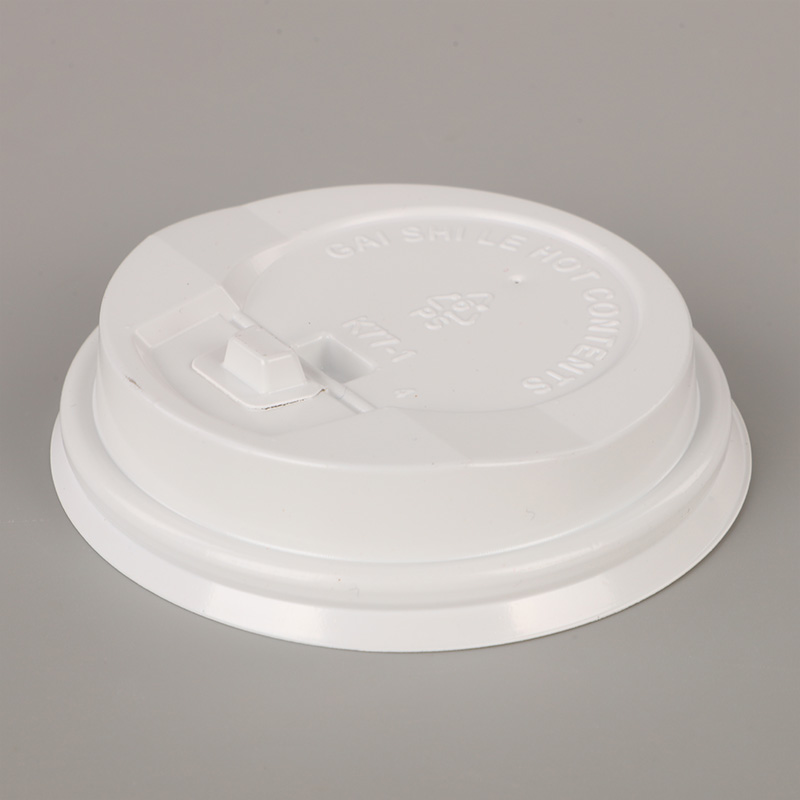
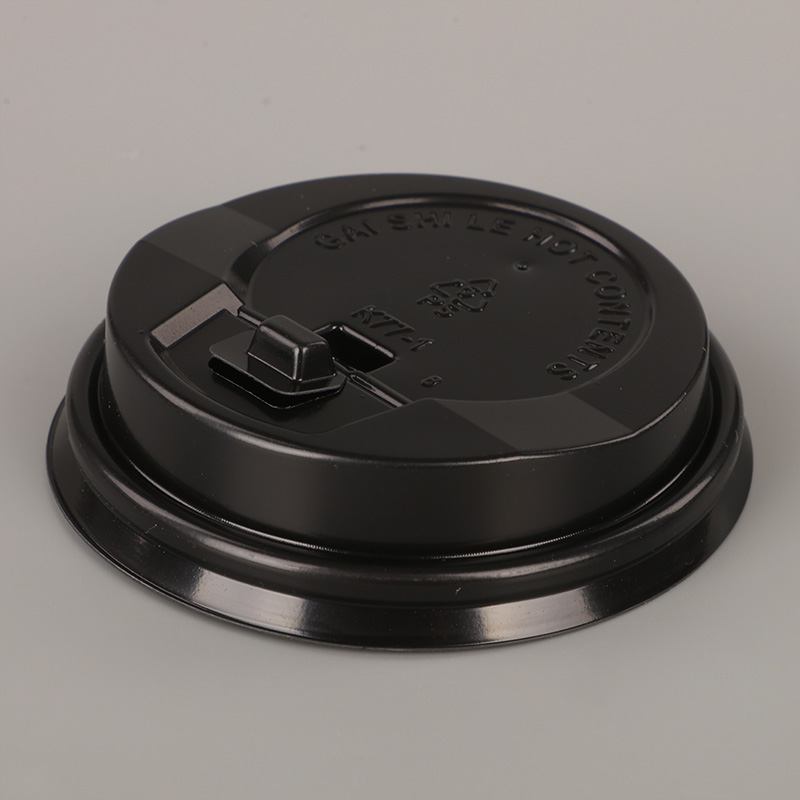
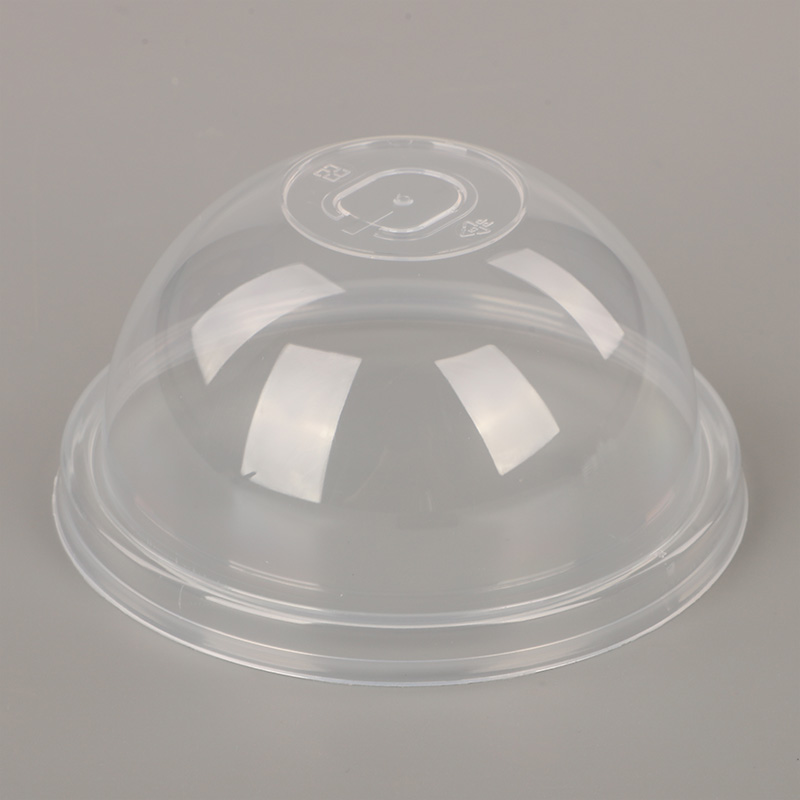
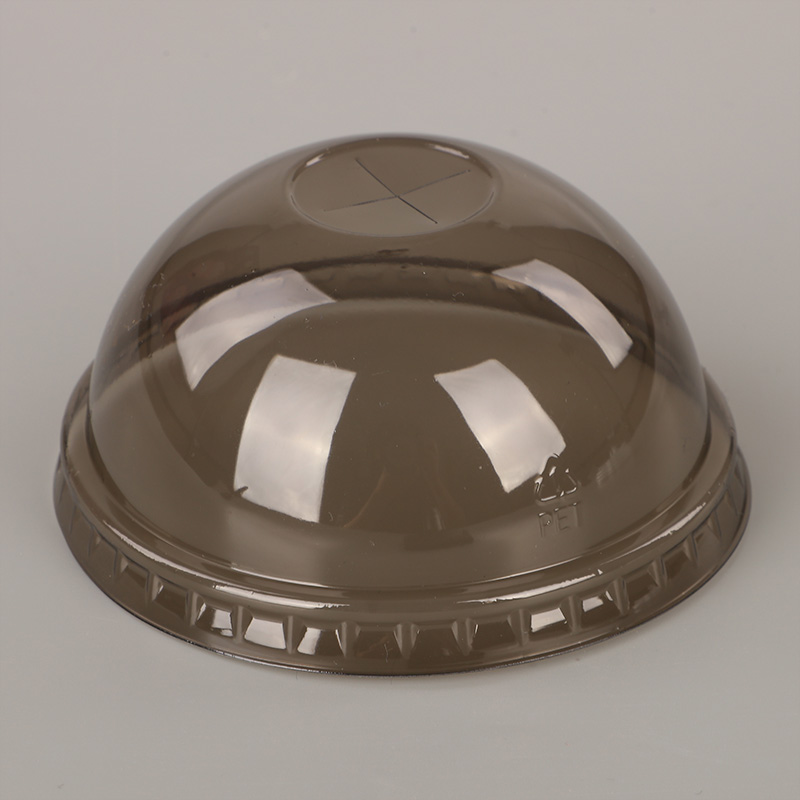
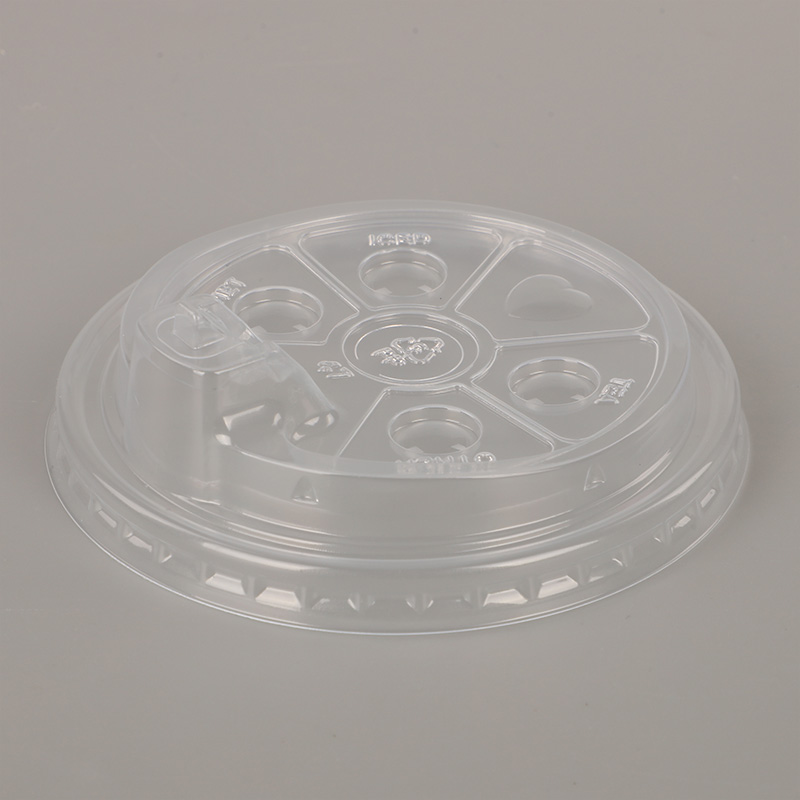
Transparant Plastic en papieren deksels voor koude dranken – waardoor de kleur van het drankje en eventuele toppings zichtbaar zijn – zijn een standaard verwachting in bubble tea-winkels, smoothiebars en speciale verkooppunten voor koude brouwsels. Zowel PP als PLA kunnen in transparante kwaliteiten worden geproduceerd voor toepassingen met deksels voor koude dranken. PLA heeft een iets hogere helderheid dan standaard PP vanwege de lagere kristalliniteit in amorfe vorm, wat een esthetisch voordeel kan zijn voor de presentatie van premium koude dranken. De helderheid van PP kan worden verbeterd door toevoeging van klaringsmiddelen, maar transparante PP-deksels blijven doorgaans iets waziger dan gelijkwaardig PLA. Voor toepassingen voor warme dranken is transparantie minder relevant, aangezien de meeste deksels voor warme dranken in ondoorzichtig wit of zwart worden geproduceerd om de esthetiek van condensatie en drankresten op de binnenkant van het deksel te beheersen.
Naleving van regelgeving en beperkingen op het gebied van plastic voor eenmalig gebruik
Plastic deksels van PP worden geclassificeerd als conventionele plastic voorwerpen uit fossiele brandstoffen en zijn onderworpen aan beperkingen of verboden op grond van de EU-richtlijn voor eenmalig gebruik (SUPD) en gelijkwaardige nationale wetgeving in het Verenigd Koninkrijk, China en andere markten. In de SUPD worden deksels voor drankbekers specifiek genoemd als een productcategorie die onderworpen is aan eisen voor uitgebreide producentenverantwoordelijkheid, hoewel er op het moment van de huidige handhaving in de EU nog geen regelrecht marktverbod voor deksels (in tegenstelling tot bekers) is ingevoerd. PLA-deksels nemen in de meeste rechtsgebieden een gunstiger regelgevende positie in vanwege hun biogebaseerde oorsprong, maar deze status wordt voortdurend herzien en er mag niet van worden uitgegaan dat deze permanent of universeel erkend is op alle markten.
Constructie van papieren deksels: barrièrecoatings, vormmethoden en structurele integriteit
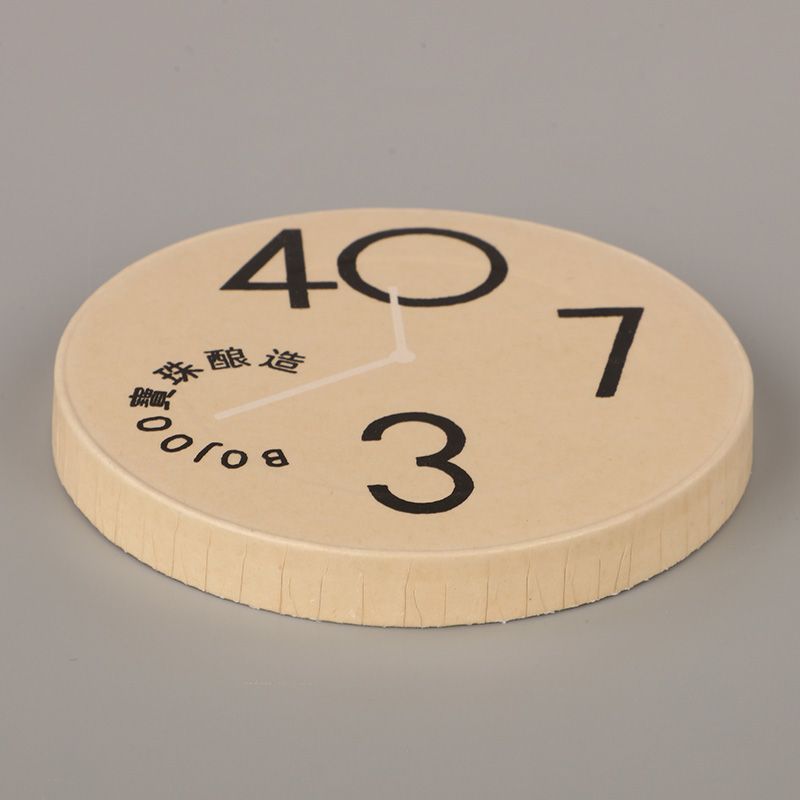
Papieren deksels voor wegwerpbekers zijn structureel complexer dan ze lijken. Een platte schijf van gecoat papier moet worden gevormd tot een driedimensionaal deksel met een functionele rand, een plat of gewelfd bovenoppervlak en – in drinkgatconfiguraties – een voorgesneden of ingekerfde opening, terwijl voldoende stijfheid en barrière-eigenschappen behouden blijven om als een echte morsbestendige sluiting te functioneren. De engineering van dit onderdeel vereist een zorgvuldige coördinatie tussen het papiersubstraat, het barrièrecoatingsysteem en het vormingsproces.
Het kartonnen substraat dat in papieren deksels wordt gebruikt, varieert doorgaans van 250 tot 350 g/m², geselecteerd om voldoende stijfheid te bieden in de gevormde dekselgeometrie. Lagere basisgewichten produceren deksels die overmatig buigen onder de duimdruk van een consument die het deksel verwijdert of onder de zuigdruk die wordt gegenereerd tijdens het nippen - die beide de afdichting aan de rand van de beker aantasten. De barrièrecoating op het bovenoppervlak dat in contact komt met voedsel (het oppervlak waarmee drank in contact komt als het deksel op zijn plaats zit) moet bestand zijn tegen zowel vloeistofpenetratie als de verhoogde temperatuur van warme dranken. PE-coatings in het bereik van 15–20 gsm zijn de meest voorkomende barrièrespecificaties en bieden een betrouwbare weerstand tegen hete vloeistoffen tot ongeveer 95°C. Op water gebaseerde dispersiecoatings en PLA-coatings zijn beschikbaar als duurzamere alternatieven, hoewel ze momenteel een lagere duurzame hittebestendigheid bieden dan PE en zorgvuldige applicatiespecificaties vereisen om vergelijkbare barrièreprestaties te bereiken.
Vergelijking van plastic en papieren deksels op basis van belangrijke prestatiedimensies
Foodservice-exploitanten die voor hun bekersystemen kiezen tussen plastic deksels en papieren deksels, moeten de prestaties over meerdere dimensies tegelijkertijd beoordelen; geen enkel criterium bepaalt de juiste keuze voor alle toepassingen. Het volgende vergelijkingskader omvat de dimensies die het meest relevant zijn voor commerciële besluitvorming, gebaseerd op de materiële en constructieve realiteit van elk formaat.
| Prestatiedimensie | PP-kunststof deksels | CPLA kunststof deksels | Papieren deksels (PE-gecoat) |
| Geschiktheid voor warme dranken | Uitstekend (tot ~110°C) | Goed (tot ~85–90°C) | Goed (tot ~90–95°C) |
| Geschiktheid voor koude dranken | Uitstekend | Uitstekend | Goed (condensatierisico aan de buitenkant) |
| Tolerantiebereik voor montage | Breed (elastische kliksluiting) | Matig | Smal (wrijvingspassing) |
| Naleving van regelgeving (EU SUPD) | Onder voorbehoud van EPR-vereisten | Gunstig (biobased) | Meest gunstig |
| Composteerbaarheid | Niet composteerbaar | Industrieel composteerbaar | Voorwaardelijk composteerbaar |
| Eenheidskosten | Laagste | 30-50% boven PP | 15-35% boven PP |
| Aangepaste bedrukbaarheid | Beperkt (vereist speciale inkt) | Beperkt | Uitstekend (standard paper printing) |