Hoe de vezelsamenstelling de prestaties van het basispapier bepaalt
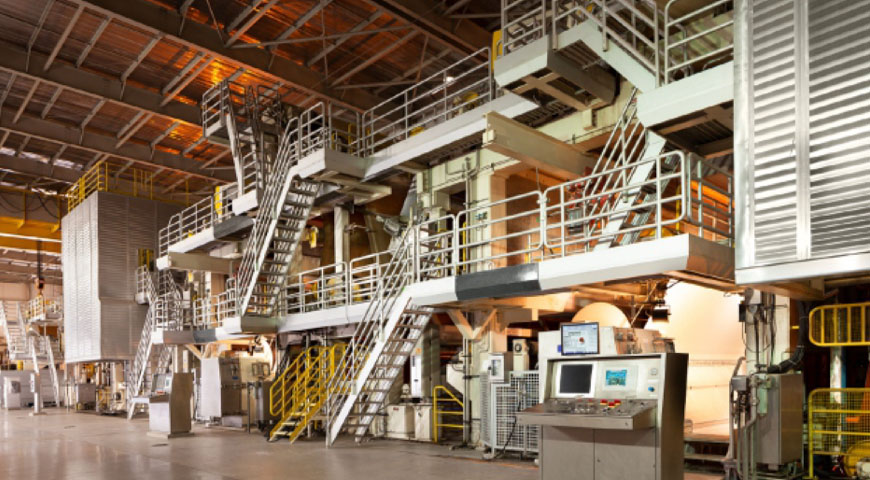
De vezelstof die bij de productie wordt gebruikt basispapier heeft een directe invloed op de stijfheid, de gladheid van het oppervlak en hoe goed de plaat stroomafwaarts PE- of PLA-coating accepteert. Het meeste voedselveilige basispapier voor beker- en komtoepassingen wordt geproduceerd maagdelijke gebleekte kraftpulp — zachthout (lange vezels) of hardhout (korte vezels), of een mengsel van beide.
Naaldhoutvezels dragen bij aan de treksterkte en scheurweerstand, wat van belang is tijdens het vormen op hoge snelheid. Hardhoutvezels verbeteren de gladheid van het oppervlak en de uniformiteit van de vorming, waardoor coatingdefecten zoals gaatjes worden verminderd. Een typische furnishmix voor cupstock-runs 70–80% hardhout en 20–30% zachthout , hoewel dit verschuift naar een hoger aandeel zachthout wanneer extra stijfheid vereist is, bijvoorbeeld bij grootformaat kompapier van meer dan 300 g/m2.
Het aandeel gerecyclede vezels wordt steeds vaker gevraagd door merken die duurzaamheidsdoelstellingen nastreven, maar het gebruik ervan in voedselcontacttoepassingen blijft streng gereguleerd. De meeste rechtsgebieden vereisen nieuwe vezels voor de laag die in contact komt met voedsel, waarbij de gerecyclede inhoud beperkt blijft tot een binnenlaag die het product niet raakt.
Grammagebereiken en deze afstemmen op het eindgebruik
Het kiezen van het juiste gramgewicht is een van de meest consequente beslissingen bij de specificatie van kopjes en kommen. Hieronder vindt u een praktische referentie voor gangbare voedselverpakkingsformaten:
| Toepassing | Aanbevolen gramgewicht (gsm) | Belangrijke vereiste |
|---|---|---|
| Koudedrankbeker (enkelwandig) | 170–200 | Glad oppervlak voor afdrukken |
| Warmedrankbeker (enkelwandig) | 200–230 | Stijfheid onder hitte |
| Soep/noedelkom | 250–350 | Structurele integriteit wanneer gevuld |
| Voedseldoos / clamshell | 300–400 | Stapelkracht |
Het specificeren van een gramgewicht dat te laag is om materiaalkosten te besparen is een valse besparing; het resulteert doorgaans in hogere afkeurpercentages op de vormlijn en klachten van klanten over bekervervorming in het veld.
Oppervlakteafmetingen en het effect ervan op de hechting van coatings
Basispapier bedoeld voor PE- of PLA-extrusiecoating ondergaat oppervlaktelijming tijdens het papierproductieproces - een stap waarbij een dunne laag zetmeel of synthetisch lijmmiddel op het veloppervlak wordt aangebracht. Deze behandeling dient twee doelen: het vermindert de porositeit van het oppervlak om overmatige PE-penetratie tijdens de extrusie te voorkomen, en het verbetert de hechting tussen het papieren substraat en de coatinglaag.
Onvoldoende oppervlakteafmetingen leiden tot delaminatie van de coating — een bezwijkmodus waarbij de PE-laag onder thermische spanning of mechanische buiging van het papier scheidt. Dit is vooral problematisch in de zijwandgebieden van de beker, waar het papier tijdens het vormen tegelijkertijd wordt gebogen en door hitte wordt geseald. Kopers moeten gegevens over het oppervlaktegrootteniveau opvragen (doorgaans gerapporteerd als oppervlaktezetmeelopname in g/m²) als onderdeel van de inkomende kwaliteitscontrole voor elke nieuwe leverancier van basispapier.
Vochtgehalte: de verborgen variabele bij roll-to-roll-verwerking
Basispapier is hygroscopisch: het wisselt voortdurend vocht uit met de omgeving. Het beoogde vochtgehalte op het moment van coaten of converteren is doorgaans 6–8% . Rollen buiten dit bereik creëren voorspelbare maar vaak over het hoofd geziene problemen:
- Overdroog papier (<5%) wordt bros, waardoor het risico op randscheuren toeneemt tijdens het afwikkelen en stansen onder hoge spanning.
- Te nat papier (>9%) genereert stoom bij de extrusiekneep, waardoor blaardefecten in de PE-coating en hechtingsfouten ontstaan die onmogelijk te detecteren zijn totdat de cup lekt tijdens gebruik.
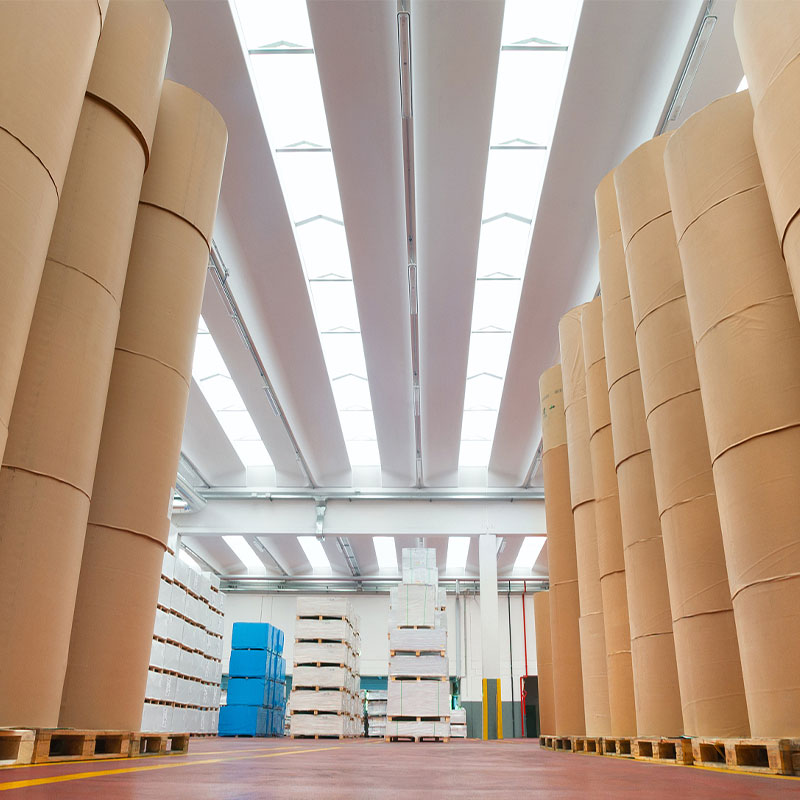
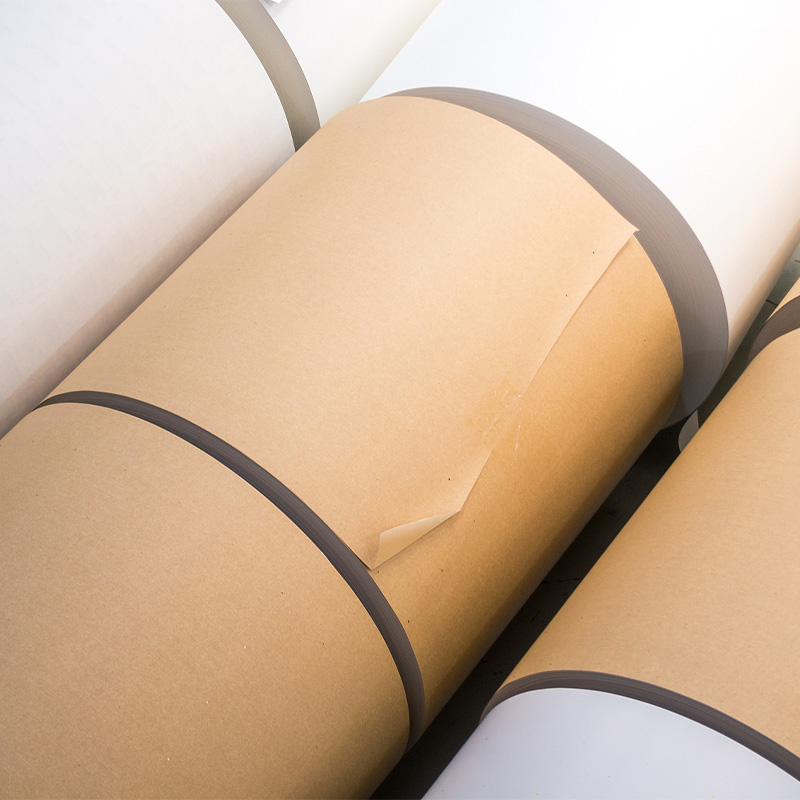
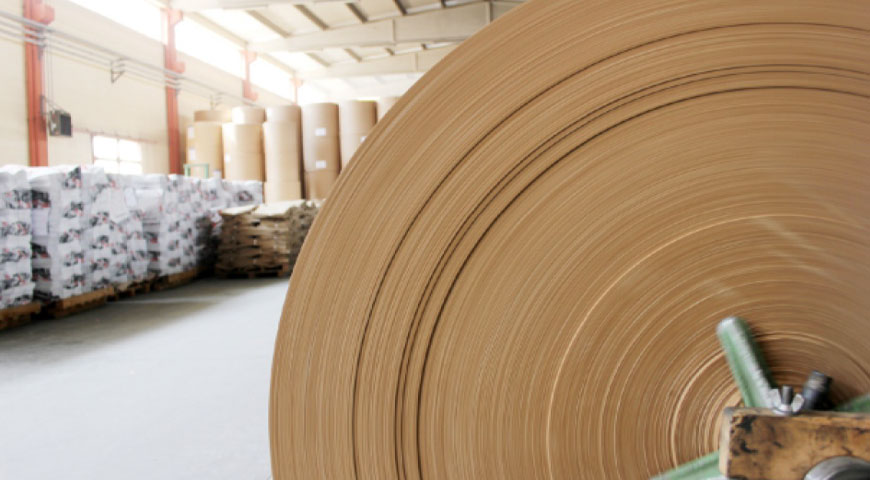
Rollen moeten aan de zijkant (nooit plat) worden opgeslagen in geconditioneerde magazijnen en daarbinnen worden geconsumeerd 90 dagen van de productie voor een optimale verwerkingsconsistentie. Wij conditioneren al het uitgaande verkeer basispapier rollen voldoen aan geverifieerde vochtdoelen vóór verzending, waardoor het aantal oponthoud bij klanten als gevolg van materiaalvariabiliteit wordt verminderd.